
Le picking automatisé pour accélérer l’entrepôt
 Zoe
•
15 octobre 2026
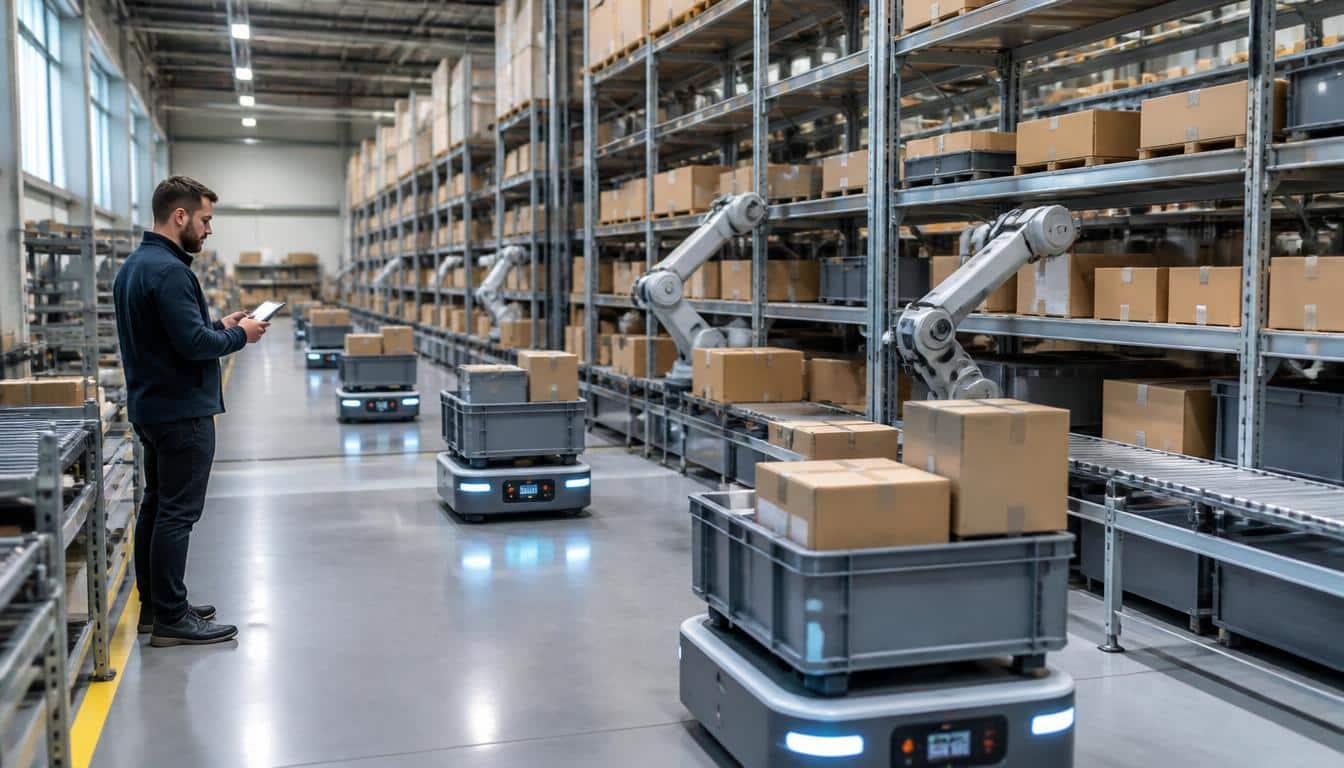
Dans un entrepôt, chaque minute compte et chaque erreur se paie cash. Le picking représente le prélèvement des bons produits au bon moment pour préparer une commande, et c’est souvent là que tout se joue entre promesse client tenue ou retard qui s’accumule. Le picking automatisé s’inscrit au cœur de cette mécanique logistique : il accélère la préparation, améliore la précision et aide à réduire les erreurs, même quand les volumes montent vite. Pour une PME comme pour un grand site, c’est souvent le levier qui change le rythme du rayonnage et du service.
Si vous débutez sur le sujet, imaginez une équipe qui cherche, trie et déplace des articles toute la journée : l’automatisation vient simplifier ce travail, sans le rendre opaque. Elle permet de mieux organiser le prélèvement, de fluidifier la préparation et de garder une logistique plus fiable, plus lisible et plus productive.
Comprendre ce qu’est l’automatisation du prélèvement en entrepôt
Dans un entrepôt, le picking désigne l’action de prendre les bons articles pour une commande donnée. Cette étape de préparation est décisive, parce qu’elle relie le stock au client final. Quand le processus est bien pensé, l’entrepôt gagne en vitesse, en fiabilité et en qualité de service. Quand il est mal organisé, chaque opération ralentit, chaque produit mal orienté crée un détour, et chaque erreur coûte du temps.
Pour savoir si une organisation est adaptée, il faut savoir distinguer les trois grands modes. Voici l’essentiel :
- Le picking manuel repose sur l’opérateur qui se déplace dans l’entrepôt pour chaque prélèvement.
- Le semi-automatisé combine aide digitale, guidage et certaines tâches mécanisées dans le processus.
- Le picking automatisé confie une partie du flux à un système qui amène le produit ou soutient la préparation.
- Dans tous les cas, l’objectif reste le même : préparer le bon article, au bon endroit, sans ralentir l’opération.
Exemple simple : une commande arrive, le système identifie les références, l’entrepôt déclenche le prélèvement, puis la préparation se termine au poste d’expédition. Pour un débutant, le plus utile est de retenir qu’un bon service dépend autant de l’organisation du stock que du choix du système.
| Mode | Principe |
|---|---|
| Manuel | Déplacement humain et contrôle direct |
| Semi-automatisé | Aide numérique et mécanisation partielle |
| Automatisé | Flux piloté par des équipements et logiciels |
Du picking manuel au pilotage automatisé
Le passage du manuel au pilotage automatisé ne se fait pas en un jour. Dans un entrepôt, on commence souvent par cartographier les zones de prélèvement, puis on observe où l’opération perd du temps. Ce savoir de terrain aide à choisir le bon système, sans bouleverser tout le service. Le picking devient alors plus régulier, et la préparation plus prévisible.
Pourquoi cette étape change la performance logistique
Parce qu’un entrepôt vit au rythme des commandes, la préparation influence toute la logistique. Si le prélèvement est rapide, la sortie produit suit. Si le processus est fiable, le stock reste cohérent. C’est aussi là que le picking automatisé prend tout son sens : il réduit les hésitations, sécurise l’opération et aide l’entrepôt à absorber des pics sans perdre en qualité.
Les technologies qui transforment la préparation de commandes
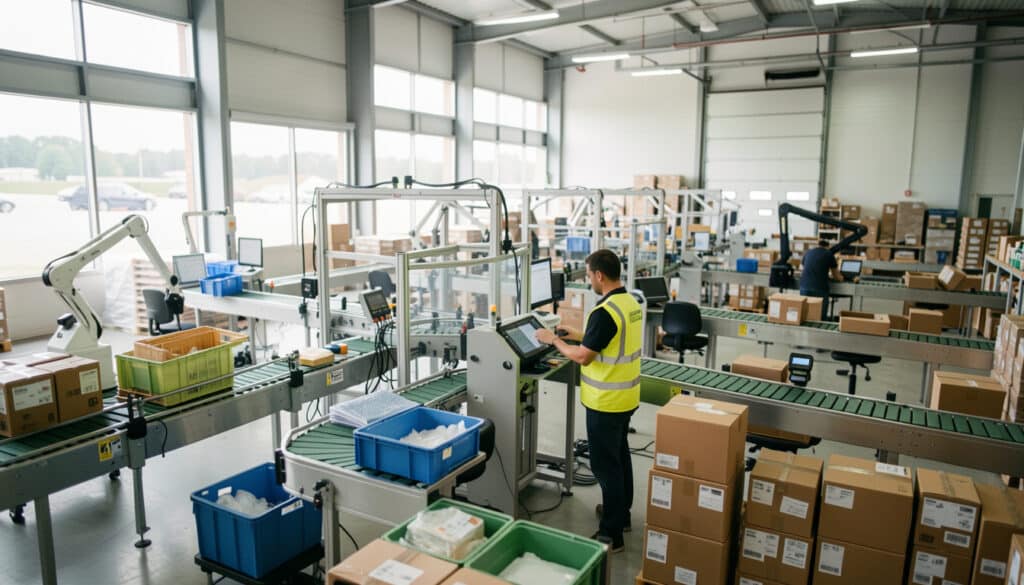
Le picking automatisé repose rarement sur une seule machine. Dans un entrepôt, plusieurs briques travaillent ensemble : le système de pilotage, le convoyeur, le robot, le bac, le chariot ou encore l’élévateur. Selon le stockage, la hauteur et le type de rayonnage, l’architecture change. Un site léger et vertical ne se traite pas comme une plateforme de palettes, et c’est là que le choix devient stratégique.
Les technologies les plus courantes sont faciles à comprendre :
- Le convoyeur transporte les unités entre les zones de préparation.
- Le robot déplace ou présente le bac vers le bon poste.
- Le chariot automatisé aide à desservir plusieurs emplacements sans effort inutile.
- L’élévateur électrique exploite la hauteur et le stockage vertical.
- Les systèmes light ion servent souvent à piloter des flux légers avec une énergie optimisée.
Dans un entrepôt, le goods-to-person apporte le produit à l’opérateur, le tote-to-person fait venir le bac au poste, et les robots mobiles circulent entre rayonnage et zone de tri. Le convoyeur reste utile pour relier les unités, tandis qu’une navette peut desservir plusieurs niveaux. La batterie, l’énergie et la vitesse de rotation jouent alors un rôle concret.
- Avantage : moins de déplacements et plus de cadence.
- Limite : investissement et intégration plus techniques.
- Avantage : meilleure exploitation du vertical.
- Limite : besoin d’un système bien dimensionné.
Goods-to-person, tote-to-person et robots mobiles
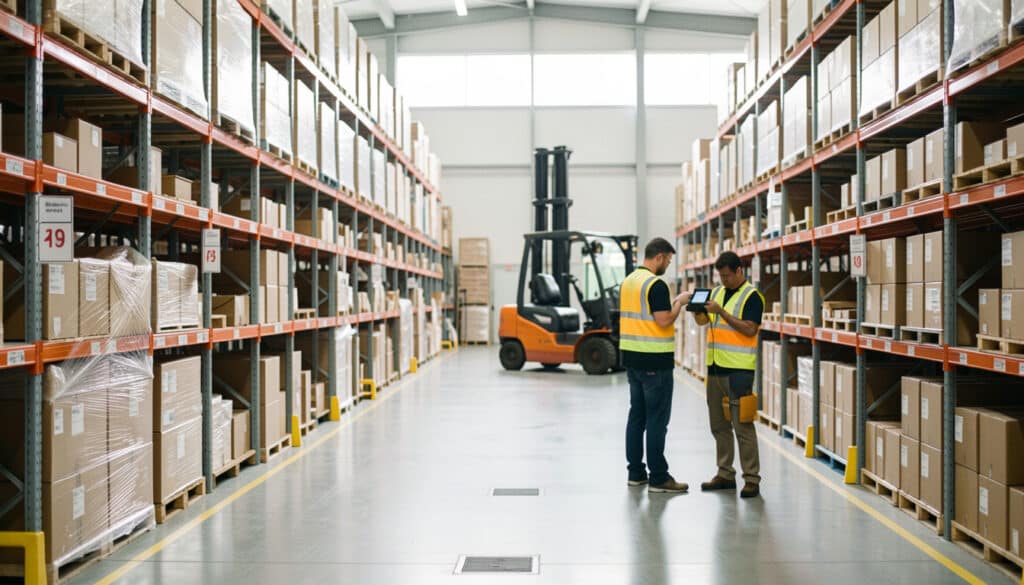
Le goods-to-person convient souvent aux articles à forte rotation, le tote-to-person aux petits bacs très fréquents, et le robot mobile aux flux plus souples. Dans un entrepôt, le rayonnage peut rester dense pendant qu’un système électrique dessert les postes. Le bon choix dépend donc du produit, du volume et de la hauteur disponible.
Quand choisir un convoyeur, une navette ou un élévateur
Le convoyeur est idéal pour connecter plusieurs zones de stockage. La navette devient intéressante quand il faut desservir rapidement plusieurs niveaux. L’élévateur, lui, exploite la verticalité et réduit l’emprise au sol. Si votre entrepôt manque de place, cette combinaison peut transformer l’organisation sans alourdir les flux.
Comment gagner en vitesse sans perdre en précision
La vraie question n’est pas seulement d’aller plus vite, mais de garder l’efficacité à chaque étape. Dans une entreprise, la productivité du picking dépend de la gestion du stock, de la stratégie de préparation et de la dynamique des flux. Si l’opération accélère sans contrôle, le risque d’erreur grimpe. Si la solution est bien pensée, le service gagne en régularité et l’entreprise peut adapter ses ressources sans casser la sécurité.
Quatre leviers font souvent la différence :
- Regrouper les articles à forte rotation près des zones de départ.
- Adapter la préparation aux pics de demande.
- Réduire les ruptures grâce à une gestion fine du stock.
- Standardiser les contrôles pour savoir où se situe chaque opération.
Voici quatre bonnes pratiques pour limiter les déplacements inutiles :
- Ranger les produits par fréquence de sortie.
- Réserver les trajets longs aux articles lourds ou rares.
- Utiliser une stratégie de zone claire.
- Adapter les postes au service attendu.
Sur le terrain, un entrepôt peut gagner 20 à 35 % sur le temps de cycle et réduire le taux d’erreur de 15 à 25 % quand la préparation est mieux pilotée. Pour suivre ces progrès, surveillez le débit horaire, le taux de conformité, le temps moyen de prélèvement et le nombre d’incidents. Un bon tableau de bord aide à savoir où agir.
| Indicateur | Ce qu’il montre |
|---|---|
| Temps de cycle | Vitesse de préparation |
| Taux d’erreur | Fiabilité des commandes |
| Débit horaire | Capacité opérationnelle |
| Incidents | Niveau de sécurité |
Les indicateurs qui montrent un vrai gain opérationnel
Pour savoir si la solution fonctionne, il faut relier l’efficacité à la productivité. Une entreprise doit mesurer la préparation, le stock, le service et la qualité de sortie. Si les chiffres progressent ensemble, la stratégie tient la route. Sinon, le risque est de déplacer le problème plutôt que de le résoudre.
Les bonnes pratiques pour sécuriser les flux
La sécurité reste indissociable de la dynamique de préparation. Un entrepôt doit adapter ses parcours, former les équipes et vérifier chaque opération sensible. Quand le service est clair et les zones bien marquées, l’efficacité progresse sans sacrifier la sécurité ni la précision.
Adapter l’automatisation aux PME et aux contraintes du terrain
Pour une PME, automatiser ne veut pas dire tout transformer d’un coup. Le bon besoin, c’est souvent de traiter les zones les plus tendues en priorité. Une PME peut commencer par un rayonnage plus lisible, un stockage mieux segmenté et un chariot plus adapté aux unités les plus demandées. L’automatisation devient alors une solution progressive, pensée pour la marchandise qui tourne vite et le service qui doit rester stable.
Avant d’investir, une PME peut regarder cinq critères simples :
- Le volume d’articles à traiter chaque jour.
- La place disponible autour du rayonnage.
- Le niveau de répétition des gestes sur palette ou unité.
- La compatibilité avec le chariot ou le transpalette déjà utilisé.
- La capacité de la solution à évoluer par zones.
Le déploiement se fait souvent en trois étapes : auditer les flux, automatiser un premier périmètre, puis étendre la zone si le retour sur investissement confirme le gain. Une PME qui traite des articles légers peut commencer par une petite cellule de préparation, tandis qu’une autre, plus orientée palette, peut sécuriser un couloir de stockage avant d’aller plus loin. Cette stratégie limite le risque et facilite l’adhésion des équipes.
La modularité compte beaucoup : une unité automatisée peut être ajoutée sans bloquer tout le site. C’est souvent ce qui rassure une PME, car elle voit le service progresser sans immobiliser l’entreprise entière.
Par où commencer quand on est une PME
Commencez par la zone la plus pénible ou la plus lente. Dans une PME, le premier gain vient souvent d’un article à forte rotation, d’un chariot trop sollicité ou d’un transpalette qui multiplie les allers-retours. En traitant ce point précis, l’automatisation devient concrète et mesurable.
Les erreurs à éviter dans un projet progressif
La première erreur consiste à vouloir automatiser sans prioriser. La seconde, à négliger le stockage existant. La troisième, à oublier que le rayonnage, la palette et l’unité doivent rester cohérents avec la solution choisie. Pour une PME, une montée en puissance par zones reste la stratégie la plus sûre.
Sécurité, ergonomie et rôle humain dans l’entrepôt de demain
Un entrepôt automatisé n’est pas un espace sans humains. Au contraire, l’opérateur garde un rôle clé pour surveiller, ajuster et traiter les cas particuliers. La sécurité doit donc être pensée dès le départ, surtout autour d’un robot, d’un convoyeur ou d’un poste en hauteur. Quand la gestion est claire, le risque baisse et l’ergonomie progresse.
Quatre mesures de sécurité sont essentielles :
- Délimiter les zones de circulation autour des machines.
- Installer des arrêts d’urgence visibles et testés.
- Signaliser les passages en hauteur et les zones verticales.
- Contrôler régulièrement les équipements électriques et les batteries.
Les impacts positifs sont concrets :
- Moins de manutentions lourdes.
- Moins de postures contraignantes au poste.
- Moins de fatigue sur les tâches répétitives.
- Plus de temps pour le contrôle et la gestion des exceptions.
Dans un entrepôt, l’opérateur devient souvent superviseur de flux, vérificateur de stock ou appui qualité. Il doit savoir interpréter les alertes, sécuriser une panne et garder le service fluide. Pour accompagner le changement, il faut expliquer la logique de l’automatisation, former sur les nouveaux postes et montrer que le robot complète le travail humain au lieu de l’effacer.
Protéger les équipes sans ralentir l’activité
La sécurité fonctionne mieux quand elle est intégrée au rythme réel du site. Un poste bien pensé, une énergie maîtrisée et un convoyeur correctement balisé permettent de protéger sans bloquer. L’enjeu est d’anticiper le risque, pas de freiner l’activité.
Faire évoluer les métiers sans déshumaniser l’entrepôt
Le savoir des équipes reste indispensable. Même avec un système avancé, il faut des opérateurs capables de comprendre la préparation, de suivre le stock et de réagir vite. C’est cette combinaison entre technologie et savoir-faire qui rend l’entrepôt plus robuste.
FAQ – Questions fréquentes sur la préparation de commandes automatisée
Qu’est-ce qui distingue une préparation automatisée d’une préparation classique ?
Dans un entrepôt, la préparation classique repose surtout sur les déplacements humains. Avec l’automatisation, un système ou un robot prend en charge une partie du picking, ce qui améliore la gestion du stock, la sécurité et la régularité du service.
Quels sont les premiers gains visibles dans un entrepôt ?
Les premiers gains concernent souvent le temps de préparation, la baisse des erreurs et la fluidité du picking. L’entrepôt gagne aussi en visibilité sur le stock et en sécurité autour des postes sensibles.
Une PME peut-elle vraiment automatiser sans tout transformer ?
Oui, une PME peut avancer par étapes. Elle peut commencer par une zone de picking, un convoyeur, un bac ou un chariot mieux adapté, puis étendre la solution si le retour est positif. Le plus important est d’aligner le projet sur le besoin réel.
Comment limiter les erreurs et les risques pendant le déploiement ?
Il faut tester chaque système, former les équipes et sécuriser le rayonnage, la palette et les circulations. Dans un entrepôt, une bonne gestion des flux réduit le risque tout en gardant la préparation efficace.
Quels équipements reviennent le plus souvent dans ce type de projet ?
On retrouve souvent un convoyeur, un robot, un chariot, un élévateur, un bac et parfois une palette selon le produit. Le choix dépend du stock, du picking visé et du niveau d’automatisation recherché.
Comment savoir si une solution est adaptée à mon activité ?
Regardez votre volume, la nature des produits, la place disponible et la gestion actuelle du stock. Si votre entrepôt doit gagner en préparation, en sécurité et en simplicité, la solution est probablement pertinente pour votre PME.
Vous aimerez aussi
 Logistique

 Logistique
 Logistique
 Logistique